 English
 Spanish
 Arabic
 Portuguese
 Russian
企业介绍 生产基地 发展历程 荣誉资质 员工风采 社会责任 人力资源 共享价值
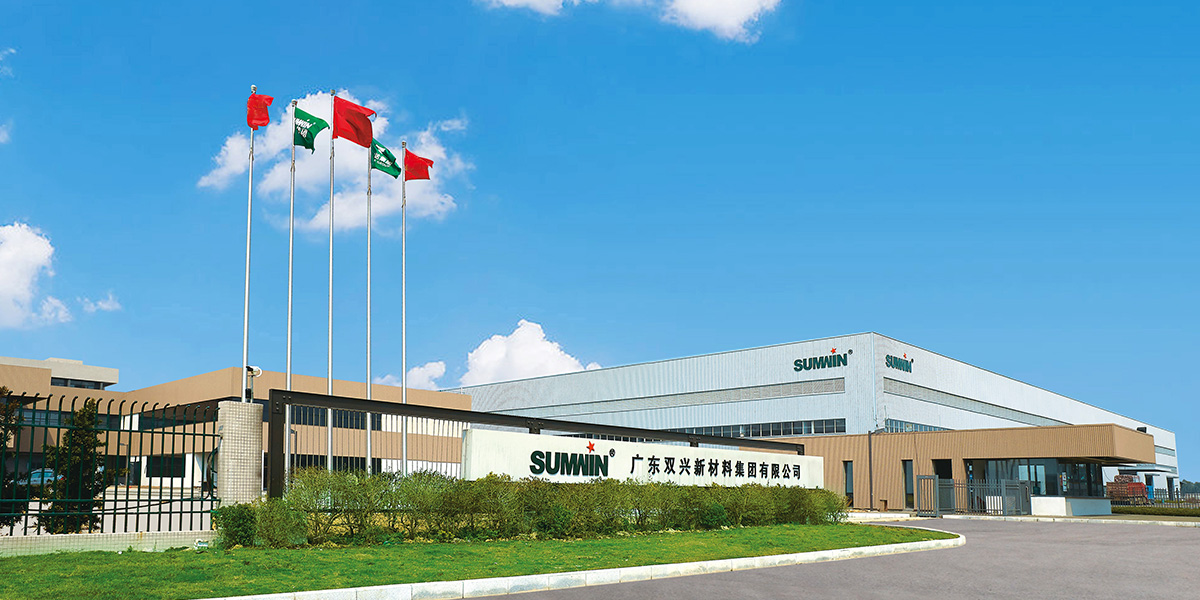
广东双兴新材料集团有限公司位于佛山市高明区杨和镇,总占地409亩,规划建设全流程自动化焊管产线200条,年产不锈钢焊管达20万吨,是集生产、研发、销售于一体的不锈钢品牌企业,细分行业龙头企业。双兴产品:结构管、制品管、工业焊管、工业流体管已远销全球80多个国家和地区,广泛应用于液冷数据中心设备、热交换与冷凝器设备、食品卫生、机械制造、压力容器、石油石化、建筑工程等行业。
全国咨询热线: 4000-304-31618029227522

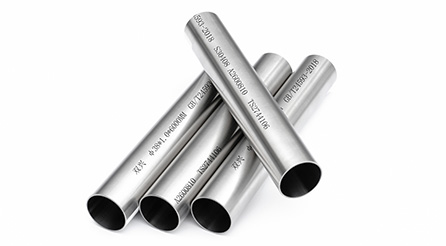
多设备总包、工艺工程师在做主输送管道设计时,虽然选定不锈钢焊管,但常常忽略管材工艺细节,后期出现焊缝腐蚀、渗漏、内壁污染等问题。本篇聚焦不锈钢焊管作为工艺主输送管道,从管材生产工艺到现场安装维护,一次性讲清楚关键要点。
一根合格的工艺主输送不锈钢焊管,完整流程: 不锈钢钢带开卷 → 整平 → 卷管成型 → 氩弧连续焊接 → 焊缝外整平 → 固溶热处理 → 内外抛光(按需)→ 探伤检测 → 定尺切割 → 包装入库。
其中固溶处理是工艺管道焊管的核心工序:焊接会产生热影响区,容易出现晶间腐蚀风险,固溶处理可以把焊接析出的碳化物重新溶入基体,恢复不锈钢耐蚀性能。没有做固溶的焊管,不建议用于腐蚀性介质的主输送管线 。
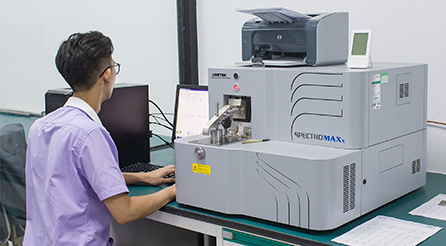
探伤环节,流体输送焊管一般采用涡流探伤,排查焊缝微裂纹、未焊透缺陷;高压工况,还会增加水压试验,保证管材承压安全。

定期巡检焊缝位置、弯头、变径等应力集中区域;洁净管线定期 CIP 清洗,清洗完成后充分干燥,不要长期留存积水。氯离子介质环境,定期检测介质氯离子含量,预判腐蚀风险。
不锈钢焊管不是简单 “卷起来焊一下” 的管子,作为整套设备工艺主输送管道,它的核心价值来自母材材质、固溶处理、探伤质控三大环节。选对管材、做好现场氩保焊接、规避铁离子污染,不锈钢焊管就能长期稳定承担工艺流体输送任务,兼顾洁净度、耐腐蚀性和项目经济性。

多设备总包、工艺工程师在做主输送管道设计时,虽然选定不锈钢焊管,但常常忽略管材工... 【详情+】

I算力爆发,高功率机柜成为数据中心主流,冷板式液冷凭借换热高效、运维可控的优势快... 【详情+】